23年全心打造液压系统的制造商
可靠的质量、合理的价格、完善的服务是我们经营的宗旨
服务热线18562699908 13468292487
服务热线18562699908 13468292487
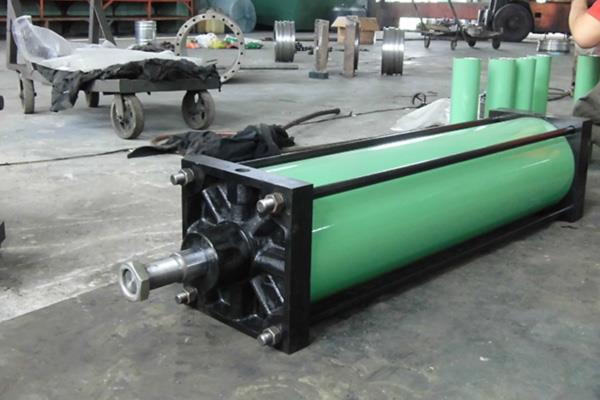
活塞杆修复完成,从修复单位返回使用现场,验收和装机环节如果马虎,前面修复做得再好也可能前功尽弃。修复后的活塞杆表面看起来光亮,但镀层结合力、尺寸精度、直线度和表面粗糙度是否合格,需要逐项检验。装机时清洁、配合间隙、密封件状态和安装对中,影响修复活塞杆的使用寿命。验收和装机不是走过场,而是修复质量的最后一道关口。
修复后的尺寸检验应覆盖杆身直径、杆端配合尺寸和螺纹。杆身直径沿长度方向取多个截面测量,每个截面测相互垂直的两个方向,确认直径在公差范围内且圆柱度合格。镀层或喷涂层的厚度可通过测厚仪或截面金相检查,厚度应均匀,无局部过薄或过厚。杆端轴颈、法兰面和螺纹按图纸要求检验,螺纹用通规止规确认,配合面检查接触精度。尺寸检验应在修复层加工完成后进行,不能等装机时才发现尺寸超差。
直线度检验对细长活塞杆尤为重要。将活塞杆放在V形块或专用支架上,用百分表沿杆长方向测量跳动,记录最大跳动位置和数值。直线度超差会影响密封件受力均匀性和导向套磨损,严重时导致活塞杆运行中弯曲加剧。校直修复的活塞杆应重点检查校直部位有无压伤和镀层开裂。直线度合格后再检查表面质量,避免校直压力造成新的损伤。
表面质量检验包括粗糙度、镀层结合力和缺陷检查。粗糙度用粗糙度仪测量,密封配合区域的粗糙度应符合要求,过高会磨损密封件,过低可能影响润滑油膜保持。镀层结合力可通过敲击试验、弯曲试验或热震试验验证,敲击时镀层不应起皮脱落,弯曲试验后镀层不应开裂剥离。表面缺陷检查用目视和放大镜观察有无起皮、麻点、裂纹、气孔和划伤。喷涂涂层还应检查孔隙率和封孔质量。表面质量不合格的活塞杆不能装机,否则运行中镀层脱落会损伤密封件和液压系统。
修复层的硬度和耐磨性可通过抽样检测或随炉试样验证。电镀硬铬层硬度、喷涂涂层硬度和结合强度、激光熔覆层硬度都应符合工艺要求。硬度不足会导致修复层快速磨损,硬度过高可能增加对密封件的磨损。修复工艺评定时已验证的参数,在批量修复中应保持一致,材料批次或工艺参数变化时应重新检测。修复记录应包含硬度检测结果,便于追溯。
装机前的清洁常被忽视但影响很大。修复后的活塞杆表面可能残留磨削屑、抛光膏、防锈油和包装材料碎屑。装机前应用清洗剂彻底清洗杆身和杆端,特别是螺纹、油孔和配合面。清洗后用压缩空气吹干,检查有无残留。清洁不彻底的活塞杆装机后,残留颗粒会划伤密封件和杆身,造成早期泄漏。清洗后应戴清洁手套搬运,避免手汗和油污污染表面。
密封件和导向套状态应在装机前检查。修复活塞杆往往是因为原密封件磨损或导向套间隙过大,如果只换活塞杆不检查密封件和导向套,新杆可能很快再次损伤。密封件应检查唇口有无磨损、老化和切边,导向套内径和间隙应符合要求。导向套间隙过大时活塞杆运行中偏摆,修复层受力不均;间隙过小时摩擦热增加,密封件寿命缩短。密封件和导向套更换后,应确认与修复活塞杆的配合尺寸匹配。
安装对中影响修复活塞杆的受力状态。活塞杆与缸筒、导向套和连接件的同轴度应在安装时确认。安装偏斜会使活塞杆承受侧向力,修复层和密封件局部受力增大,磨损加快。安装时应使用导向工具,避免密封件被螺纹和杆端边缘切伤。活塞杆插入缸筒时应涂润滑脂,减少安装摩擦。连接件螺栓应按顺序和力矩要求拧紧,避免法兰面受力不均。安装完成后手动盘车或低速运行,确认活塞杆运动平稳、无卡滞和异常声响。
运行初期的观察是修复效果的验证。装机后应先低速低压运行,观察活塞杆表面有无渗漏、异响和爬行。运行一段时间后检查活塞杆表面有无新划伤、镀层变色和密封件磨损。对于液压系统,还应检查油液清洁度,修复过程中的磨削屑和镀层碎屑如果进入油液,会污染系统并损伤其他元件。运行初期发现异常应及时停机检查,不能带病运行。修复活塞杆的运行记录应与修复记录关联,跟踪使用寿命,为后续修复工艺改进提供依据。
验收和装机的记录应完整。记录内容包括修复单位、修复工艺、修复前后尺寸、直线度、粗糙度、硬度、结合力检测结果、装机日期、密封件和导向套更换情况、运行初期观察结果。记录不仅是质量追溯的依据,也是判断修复活塞杆是否达到预期寿命的基础。活塞杆修复的价值,最终要在装机运行中体现,验收严格、装机规范、运行观察到位,修复活塞杆才能真正恢复设备功能。